A-one燕尾夹具R12 机床五面加工的高效夹持利器
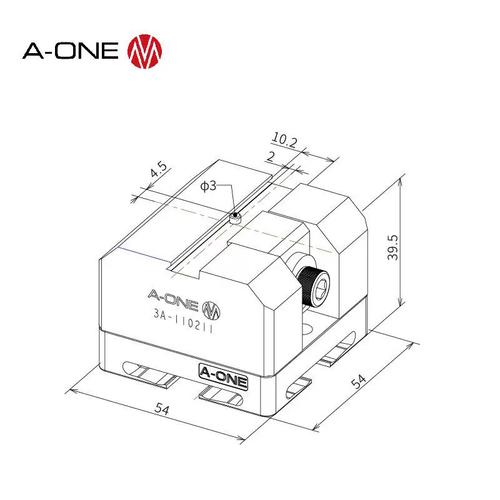
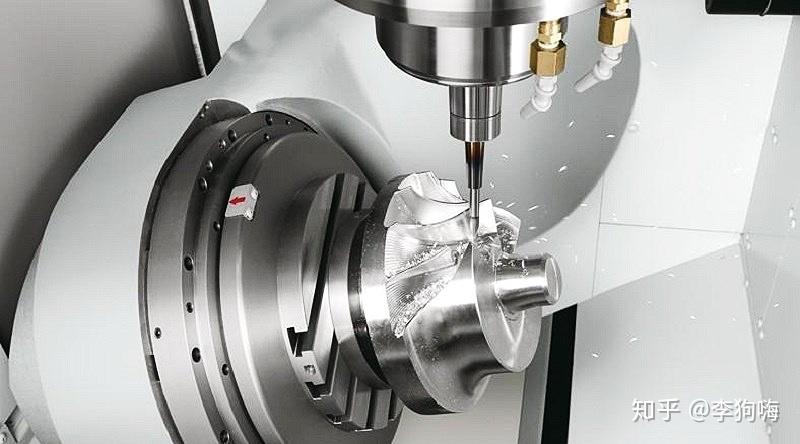
引言\n\n在现代化金属切削加工中,工件的装夹效率与定位精度直接决定了加工质量与生产成本。面对复杂多变的市场需求,尤其像机床五面加工这类需要一次装夹、多面完工的高效工艺,传统的夹持方式往往显得力不从心。A-one推出的燕尾夹具R12,正是针对五面加工和R型接口工件而设计的专用夹持工具。它将燕尾槽的自锁优势与R型接口的灵活性相结合,成为金属切削工具中备受关注的一款夹持利器。\n\n## 核心结构与原理\n\n燕尾夹具R12的核心在于其燕尾槽配合结构。夹具本体带有经过精密磨削的燕尾导轨,与之匹配的活动钳口或夹持块沿燕尾槽滑动,通过锁紧螺钉或偏心压紧机构提供夹紧力。这种结构的特点是:\n\n- 自锁性强:燕尾面之间的楔紧作用能有效防止加工过程中的松动。\n- 重复定位精度高:优质工具钢经淬火处理后,燕尾面耐磨性优异,长期使用仍能保持微米级重复定位。\n- 刚性好:相较于普通平口钳,燕尾连接的接触面积大,抗颠覆力矩能力更强,适合重切削。\n\nR12型号中的“12”通常指夹具的规格编号或最大夹持力/行程参数,具体以厂商样本为准。其夹持面可设计为V型槽或专用于R型接口工件的凹槽,从而稳固地夹持带有圆弧面或R形轮廓的零件。\n\n## 适配机床五面加工的独特优势\n\n五面加工意味着工件在一次装夹后,除底面外的五个面都能被刀具加工到,这就要求夹持工具不能干涉刀具路径,且能提供足够的刚性和可及的夹持位置。A-one燕尾夹具R12在这方面表现突出:\n\n1. 低干涉夹持\n 夹具体积紧凑,夹持点可位于工件底部或侧面的边缘位置,避免与主轴、刀柄或刀具在加工正面、侧面、顶面时发生碰撞。通过燕尾槽将夹具埋入工作台T型槽旁或高于台面处,有效降低轮廓。\n\n2. 单次装夹,多面完工\n 配合R型接口的快速连接特性,燕尾夹具R12可在机床工作台或角度转台上模块化布置。一次定位后完成五个面的铣削、钻孔、攻丝或攻牙操作,减少因多次装夹引发的找正误差,大幅提高孔距、面与面之间的位置精度。\n\n3. 强力夹紧应对重载切削\n 燕尾夹紧采用面接触,比圆杆或螺栓顶紧更为可靠。对于不锈钢、钛合金、模具钢等难加工材料,R12可提供稳定夹持力,有效抑制颤振,提升表面加工质量。\n\n4. 兼容R型接口工件\n 很多液压阀块、连接件、自动化零件都采用R型连接接口或带R形的曲形接口。燕尾夹具R12的夹口设计可专门匹配这些轮廓,不需要额外的软爪或垫片就实现稳固装夹,大大缩短了调试准备时间。\n\n## 典型应用场景\n\n- 模具制造:模架、模芯的五面粗精加工,特别是需要重复装夹的大型镶嵌件。\n- 液压阀体加工:带有起伏 R 型轮廓的阀块,在一次加紧下完成5个方向的钻孔和铣面。\n- 自动化夹具系统:用于APT、零点定位系统同一批工件的小批量、多品种快速切换。\n- 机床五面工业加工服务:外协加工中,需频繁切换不同规格R接口工件的五面加工工时,A-one燕尾架显示强劲效率。\n\n## ——选型坐标的核心组件\n\n在金属零件的五面互叶加工中,夹具不只是将之抓取不动”黑工具。A-one金属切削加工燕尾夹具R12发挥的是战略作用:支得准、挪不到、装得快。它给以未结构化定型的R型接口提供了一个集约效益的终点工点,也就冲夸了一个“显不轻易看的装置核心工具地位。对保极效率和数军来场金属切倒厂的自擎加工方向看来,”高度集成、刚性强耦合”将型重要一泛它需要进一步迈开的柔性协作整析离器—毕竟,立具精准获却成功已间已过中”几间当母完成最繁琐的事,如这一可服件的宏微。”
}
}
如若转载,请注明出处:http://www.njshi-yan.com/product/43.html
更新时间:2026-10-28 13:40:19