数控铣床与金属切削工具 现代金属加工的核心技术

在现代制造业中,金属加工是基础且关键的环节。数控铣床与高性能金属切削工具的协同应用,已经成为实现高精度、高效率金属零件生产的主流方案。本文将围绕数控铣床和金属切削工具的基本原理、分类、选型及发展趋势进行系统介绍,帮助读者全面了解这一重要技术领域。
一、数控铣床概述
数控铣床是一种通过数字控制系统驱动机床运动,实现铣削加工的自动化机床。它能够完成平面、沟槽、齿轮、螺纹以及复杂曲面等多种几何形状的加工。与普通铣床相比,数控铣床具有加工精度高、批次一致性好、适应复杂形状能力强等优势。
1. 结构组成
数控铣床通常由机床主体(床身、立柱、工作台、主轴箱)、进给伺服系统、数控系统、检测反馈系统以及辅助装置(冷却、排屑、刀库)等组成。主轴负责带动刀具旋转,工作台实现X、Y、Z三轴甚至多轴联动。
2. 分类
按主轴布局可分为立式数控铣床、卧式数控铣床和立卧两用铣床;按控制轴数可分为三轴、四轴、五轴联动加工中心。五轴联动铣床可以加工叶轮、叶片、复杂模具等空间曲面零件。
3. 加工能力
数控铣床能够铣削各种金属材料,包括铝合金、碳钢、不锈钢、钛合金、高温合金等。配合适当的切削工具和冷却方式,还可以加工淬硬钢(硬度HRC 60以上)和进行高速切削。
二、金属切削工具基础
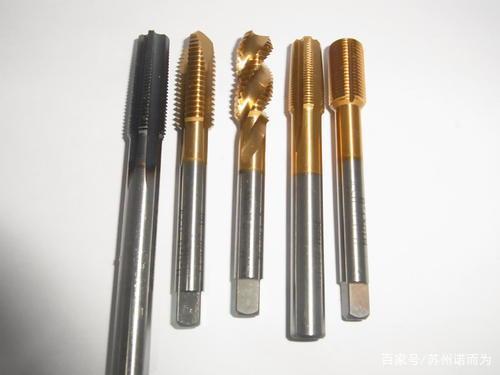
金属切削工具是数控铣床上直接去除材料的执行部件。它的性能直接影响加工效率、表面质量、刀具寿命和加工成本。数控铣床常用切削工具主要包括铣刀、钻头、丝锥、铰刀等,其中以铣刀最为核心。
1. 刀具材料
常见刀具材料有高速钢(HSS)、硬质合金(WC-Co)、陶瓷、金属陶瓷、立方氮化硼(CBN)和金刚石(PCD)。高速钢韧性好但耐热性差,适合低速切削;硬质合金通用性强,适合大多数金属的高速铣削;陶瓷和CBN适合淬硬钢和铸铁的高速加工;PCD适合有色金属和非金属材料的高光加工。
2. 刀具几何参数
包括前角、后角、主偏角、刃倾角、螺旋角等。合理选择几何参数可以降低切削力、抑制振动、改善排屑。例如,大螺旋角立铣刀适合铝合金的高效切削,而小螺旋角或直槽铣刀适合精加工和避免薄壁变形。
3. 刀具涂层
涂层能显著提高刀具寿命和切削速度。常用涂层有TiN(金黄色)、TiCN(紫灰色)、AlTiN(黑色)、CrN等。AlTiN涂层具有良好的红硬性,适合高速干切削和硬材料加工。
4. 刀具装夹方式
数控铣床常用刀柄有BT、HSK、ISO等系列。高速加工时需考虑刀柄的动平衡等级(如G2.5 at 25000 rpm)。液压刀柄、热缩刀柄和弹簧夹头适用于不同精度和转速要求。
三、数控铣床与金属切削工具的匹配
合理的刀具选用和切削参数设置是发挥数控铣床性能的关键。
- 根据工件材料选择刀具
- 铝合金:推荐金刚石涂层或未涂层硬质合金立铣刀,高前角、大螺旋角,利于排屑。
- 碳钢/合金钢:硬质合金铣刀,AlTiN/TiAlN涂层,可采用高速切削。
- 不锈钢:耐磨性要求高,选用细晶粒硬质合金和AlCrN涂层,适当降低切削速度。
- 钛合金与高温合金:导热差,宜选用高韧性硬质合金,低切削速度,大量冷却。
2. 加工阶段与刀具选用
粗加工:优先选面铣刀、大直径立铣刀、玉米铣刀,追求高金属去除率。
半精加工:选圆鼻立铣刀、可换头铣刀,兼顾效率和表面粗糙度。
精加工:选球头铣刀、多刃立铣刀、电镀金刚石刀具,追求尺寸精度和镜面效果。
3. 切削参数
切削三要素包括切削速度Vc(m/min)、每齿进给fz(mm/tooth)、轴向和径向切深。基本原则:根据刀具材料、涂层、工件材料和机床刚性选择推荐范围的Vc和fz,再优化切深以抑制振动、获得合理刀具寿命。现代CAM软件可结合刀具库自动生成参数。
四、高效加工与新技术
为了进一步提升数控铣床的生产效率,出现了多种新技术:
1. 高速切削
采用高转速主轴(10000~40000 rpm)、细晶粒硬质合金或涂层刀具,以高切削速度和高进给进行加工。适合薄壁件、模具精加工,可减小切削力、提高表面质量。
2. 硬态切削
使用CBN或陶瓷刀具直接切削淬硬钢(HRC 45~65),以车代磨、以铣代磨,减少工序、缩短周期。
3. 干式与微量润滑
干式切削减少冷却液污染,但需耐高温刀具。微量润滑(MQL)将少量润滑油雾化喷射到切削区,兼具冷却和润滑,适用于铝合金、铸铁加工。
4. 智能刀具与监测
带有微型传感器的智能刀柄可监测切削力、振动、温度,通过自适应控制调整进给速度,防止刀具破损和颤振。数控系统中的刀具寿命管理可提示换刀。
5. 多轴联动与增减材复合
五轴联动可实现一次装夹完成复杂曲面加工。增减材复合机床在铣削基础上增加激光熔覆,用于修复和制造特殊零件,减少装夹和材料浪费。
五、选型与管理建议
针对车间或采购以下要点可供参考:
- 依据典型零件材料、结构、精度确定数控铣床规格(行程、转速、轴数、刀库容量)。
- 搭配性能匹配的刀具系统:优选通用性强、与机床刀柄兼容、供货稳定的品牌。
- 建立刀具数据库,记录刀具实际寿命和切削参数,便于CAM编程和成本核算。
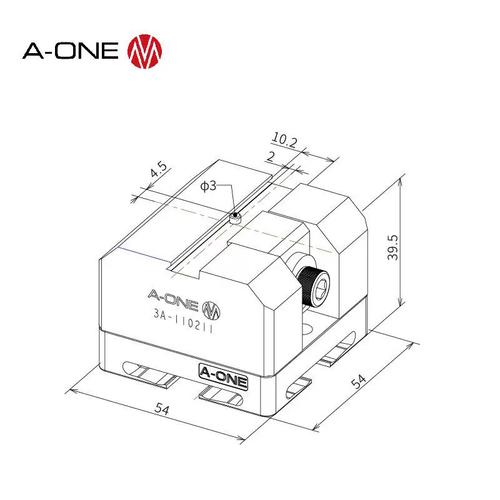
- 人员培训:操作者需掌握刀具识别、装夹、参数微调和对刀技术,夹具工程师配合优化基准。
- 安全规范:按推荐参数工作,不宜超速、超负荷使用;定期检查刀具磨损避免因故障损坏主轴。
六、未来展望
随着智能制造和工业4.0的推进,数控铣床将更加网络化,可实现远程监控和大数据分析。金属切削工具将向着更耐高温、更长寿命、更低摩擦的方向发展,具有自润滑涂层、微观织构结构和增材制造内冷却通道的刀具将逐步普及。这些进展将使整体金属加工更高效更环保,在航空航天、汽车模具、精密电子及医疗器械等行业持续发挥核心作用。
如若转载,请注明出处:http://www.njshi-yan.com/product/37.html
更新时间:2026-10-24 04:53:31