金属切削工具 从基础分类到智能演进的技术全景
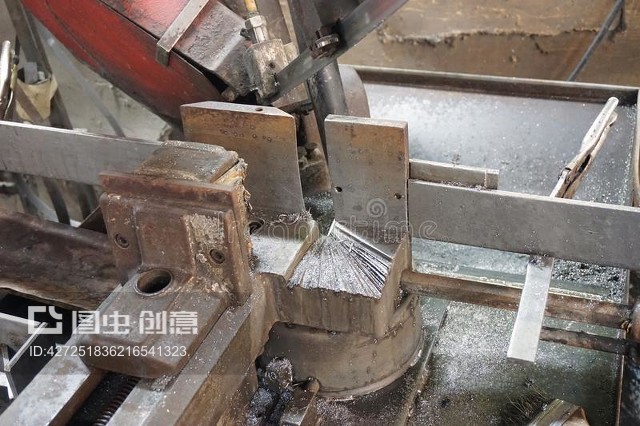
金属切削工具是制造业的“牙齿”,直接决定了零件的加工精度、表面质量与生产效率。从传统高速钢刀具到今天的涂层硬质合金、陶瓷、立方氮化硼(CBN)乃至聚晶金刚石(PCD)刀具,金属切削工具的材料与结构经历了深刻变革,并与机床、工艺共同构成现代加工系统的核心。本文从分类、材料、几何结构、应用选型及发展趋势五个维度,系统梳理金属切削工具的技术全景。
一、基本分类与功能定位
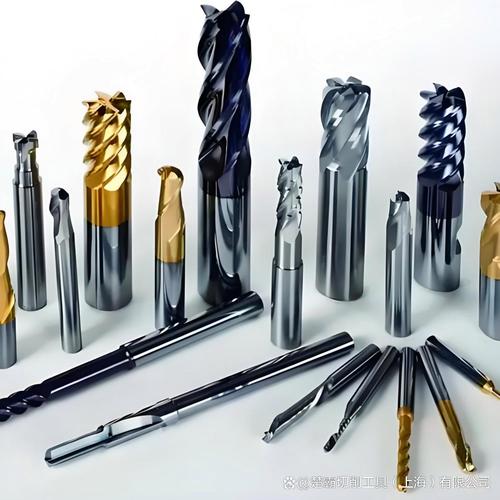
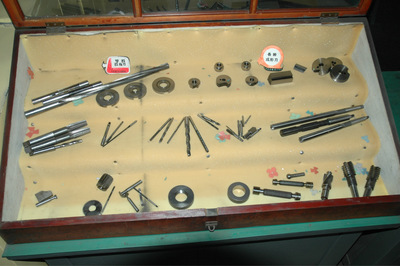
金属切削工具按加工方式可分为车刀、铣刀、钻头、镗刀、铰刀、丝锥、拉刀、齿轮刀具等;按结构形式分为整体式、焊接式、机夹式和可转位式。可转位刀具因刀片可快速更换、几何参数稳定、成本可控,已成为车削与铣削的主流形式。按刃口特性,又可分为单刃(如车刀、镗刀)与多刃(如铣刀、钻头);单刃刀具适合连续或间断切削的精密加工,多刃刀具则利于提高进给与材料去除率。每一种刀具都是针对特定工序的“定制解”,例如丝锥解决内螺纹成形,拉刀适合大批量高精度花键与型孔加工。
二、刀具材料体系与性能梯度
刀具材料是决定切削性能的首要因素,常用材料构成明显的性能梯度:碳素工具钢与合金工具钢因耐热性低,多用于低速手用工具;高速钢(HSS)韧性好、可磨削复杂刃形,适合钻头、丝锥、齿轮刀具;硬质合金以WC-Co为主,硬度与耐磨性显著优于高速钢,覆盖大多数车削、铣削与钻削;涂层硬质合金通过TiN、TiAlN、AlCrN等PVD/CVD涂层,在保持基体韧性的同时大幅提升耐磨与耐热性;陶瓷刀具适合高速精加工铸铁与淬硬钢;CBN适用于淬硬钢、冷硬铸铁的硬态切削;PCD则在铝合金、复合材料及有色金属高速切削中优势突出。选材的本质是在硬度、韧性、耐热性与成本之间取得平衡。
三、几何结构与刃口设计
刀具几何参数直接影响切削力、温度与切屑控制。前角决定切削的锋利程度与刃口强度,后角影响摩擦与已加工表面质量,主偏角与副偏角则调节切削层形状与刀尖散热。刃口处理包括钝圆、倒棱与负倒棱,可显著提高刃口抗冲击能力;断屑槽设计用于控制切屑的卷曲与折断,避免缠绕与划伤。可转位刀片通过刀片形状(菱形、三角形、圆形等)、刀尖圆弧半径与安装角度的组合,在粗加工与精加工间提供灵活的工艺适配。刀柄与夹持系统的刚性同样重要,热装刀柄、液压刀柄在高转速下能保证跳动精度与动平衡。
四、应用选型与切削参数匹配
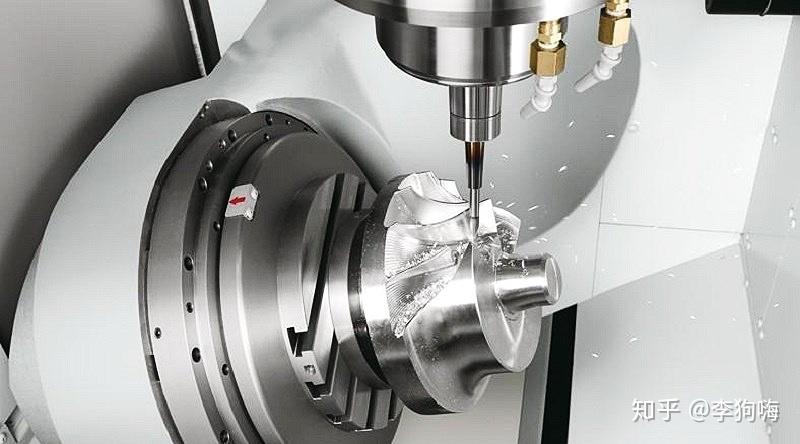
刀具选型需综合考虑工件材料、加工工序、机床条件与质量要求。粗加工优先保证金属去除率与刃口强度,常采用较大切深与进给;精加工则注重尺寸精度与表面粗糙度,宜选用较小切深、较高转速与锋利刃口。切削速度受到刀具耐热性的约束:高速钢适中的线速度、硬质合金更高、陶瓷与CBN可实现高速切削。冷却方式从传统浇注冷却向高压内冷、微量润滑(MQL)与低温冷却拓展,尤其在内冷钻削与难加工材料中效果显著。刀具寿命管理应依据磨损形态(后刀面磨损、月牙洼磨损、崩刃)而非单一时间阈值来判断换刀时机。
五、发展趋势:涂层、结构与智能化
当前金属切削工具呈现三条主线:一是涂层技术与梯度基体的协同设计,如纳米多层涂层与自润滑涂层提升高温耐磨性;二是刀具结构的模块化与轻量化,通过可换头、内冷通道与减振刀杆提升工艺柔性;三是数字化与智能化,包括刀具DNA编码、RFID刀具管理、切削力与振动传感反馈、基于物理模型与数据驱动的刀具寿命预测。增材制造也开始用于复杂内冷通道刀具与定制化刃形,缩短开发周期。绿色制造则推动干切削、MQL与刀具再研磨循环利用。
可以预见,金属切削工具的竞争将从单一材料与几何参数转向“材料—涂层—结构—数据”的一体化工程能力。理解其分类、材料体系、几何设计与应用逻辑,是制造工程师实现高质量、高效率与低成本加工的基础,也是连接机床能力与零件需求的关键桥梁。
如若转载,请注明出处:http://www.njshi-yan.com/product/62.html
更新时间:2026-11-21 16:12:42